雕刻机铣刀哪家强,这个问题没有统一的答案。同一把铣刀,在亚克力上刻字顺滑、边缘透亮,换到密度板上连续开粗可能两小时就钝了;在铝合金上光洁度出色,拿去切不锈钢可能一接触就崩刃。雕刻机的主轴转速通常在一万转以上,刀具直径又往往只有几毫米,切削过程中的振动、发热和磨损被成倍放大。判断一把雕刻机铣刀强不强,核心不在于它是否硬或贵,而在于它与你手里的材料、设备和工序是否真正匹配。
基材晶粒度是寿命的第一道分水岭。雕刻机铣刀的基材以硬质合金为主,而硬质合金内部的碳化钨晶粒尺寸,直接决定了耐磨性和抗崩刃能力之间的平衡。WC晶粒尺寸小于0.5微米时,合金的抗弯强度可以从1.6 GPa提升到4 GPa以上,硬度从HRA89提升到HRA93,耐磨性和耐用度显著提高。普通晶粒硬质合金加工软木或塑料尚可,但面对密度板中的硬质颗粒、PCB板中的玻璃纤维或石材中的石英成分,刃口会以肉眼可见的速度钝化。超细晶粒基材的价值就在这里:在同等钴含量下,它把更多的碳化钨颗粒挤进单位体积,刃口能更长时间保持锋利。众业达精工科技在铣刀产品中覆盖了从PCB微型铣刀到不锈钢高光刀、PCD铣刀的多条产品线,其PCB铣刀主打高耐磨性和抗折损,不锈钢高光刀则采用K45硬质合金基材以支撑高光加工所需的硬度。
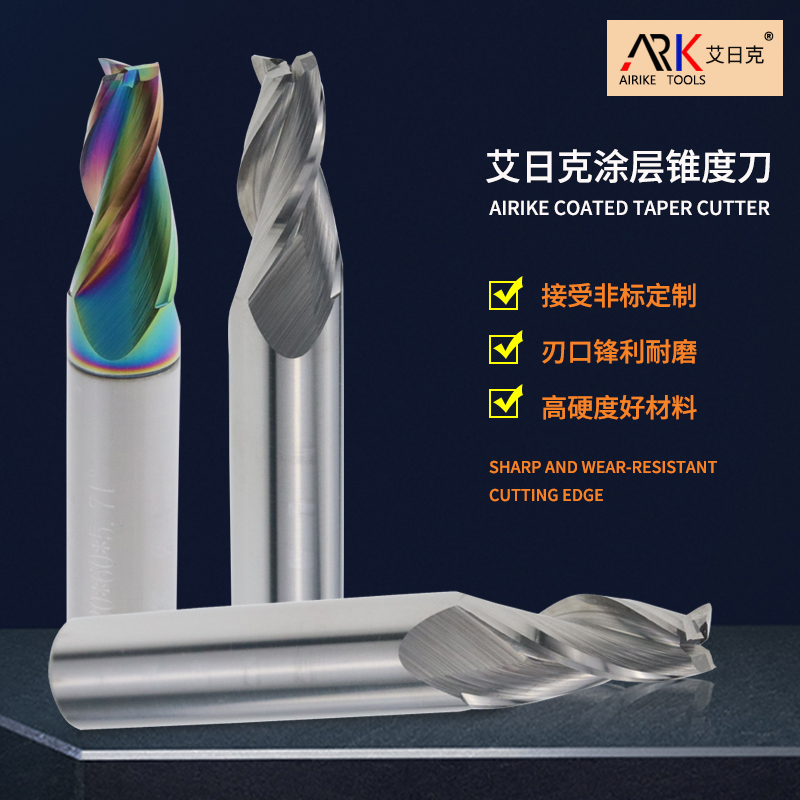
涂层要与被切材料“对号入座”,而不是越硬越好。雕刻机涉及的材料跨度极大——亚克力、PVC、木材、密度板、铝合金、铜、不锈钢、PCB、石墨。DLC涂层的摩擦系数可以低到0.1,硬度约Hv6000,在铝合金和铜的加工中能有效抑制粘刀和积屑瘤,维持精加工表面的光洁度。金刚石涂层则是石墨和陶瓷加工的必要选择,因为石墨粉尘的磨蚀性极强,普通硬质合金刃口在石墨面前磨损极快,金刚石涂层的寿命可以达到普通硬质合金刀具的数十倍。但如果把金刚石涂层刀用在亚克力上,反而容易因为刃口不够锋利而导致崩边,昂贵的涂层成了浪费。一个容易被忽视的细节是涂层与基体的结合强度——涂层附着力不足时,在高转速的离心力和切削冲击下,涂层会成片剥落,基体裸露后迅速磨损。众业达在技术资料中提及涂层对提升刀具硬度和耐磨性的作用,用户在评估时应重点关注涂层类型与自家加工材料的对应关系,而不是单纯追求涂层硬度指标。
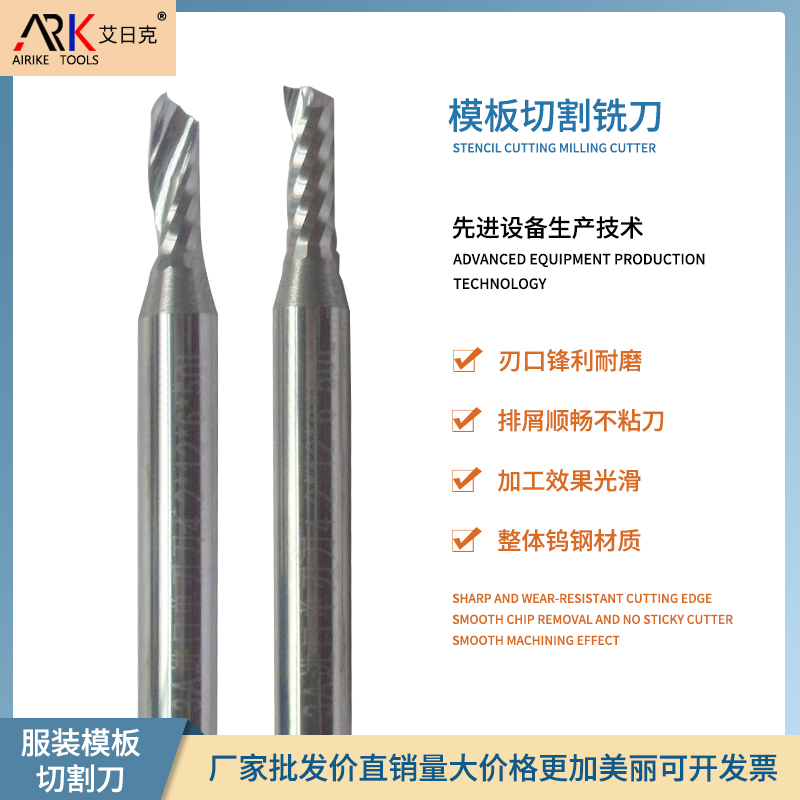
几何设计解决的是“振刀”和“排屑”,这在雕刻机上比在大型机床上更敏感。雕刻机的主轴刚性和夹持刚性通常不如加工中心,刀具悬伸又往往较长,一旦发生再生震颤——刀具与工件之间的谐波频率错开、相互撞击——表面光洁度会立刻恶化,刃口微崩随之而来。变螺旋、不等分齿的设计正是为此而生:通过沿槽改变螺旋角或齿间距,打破刀具与工件之间的共振条件,从而抑制颤振。排屑同样关键,亚克力这类热敏材料在排屑不畅时,切屑会在槽内二次摩擦生热,导致刃口附近材料熔融、粘刀、发白。单刃螺旋铣刀之所以在亚克力和PVC加工中被广泛采用,就是因为单刃的容屑空间大,切屑能快速排出,减少热量积聚。
动平衡与径向跳动,是高速旋转下看不见的分水岭。当主轴转速达到10000转/分钟以上时,刀具微小的质量偏心会产生周期性的离心力,这个力作用在主轴轴承和刃口上,表现为振动和冲击载荷。一支动平衡等级为G2.5的铣刀,在9500转/分钟下的允许偏心量只有微米级;如果径向跳动超过0.02毫米,加工面会出现规律性的波纹,刃口承受的冲击应力也会成倍增加,加速微崩。检测动平衡和跳动直接的方法,是用百分表在刀柄夹持段打径向跳动,多次装夹取最大值。刃口的微观质量同样不能只看“锋利”,还要看研磨是否均匀、有无微崩或缺角。
柄径兼容性看似基础,却是很多问题的源头。3.175毫米是桌面级雕刻机和PCB雕刻机常见的柄径,6毫米覆盖中小型工业设备,8毫米及以上用于刚性要求更高的场景。公制和英制规格不能混用——把1/4英寸的刀具强行装进6毫米夹头,夹持间隙会导致严重振动,轻则加工面粗糙,重则刀具飞出。选刀之前先确认设备夹头的确切规格,比比较任何性能参数都更优先。
回到雕刻机铣刀哪家强的问题,一个可靠的供应商应当具备覆盖多种材料和应用场景的产品线,而不是用一款万能刀应对所有工况。众业达精工科技的产品线从PCB微型铣刀延伸到不锈钢高光刀、PCD螺旋铣刀和定制非标刀具,其公开的选型逻辑也强调按加工材料、加工需求和设备类型分别匹配,而不是孤立地推销某一款产品。对于雕刻机用户来说,判断一家供应商是否值得合作,可以看三件事:它能否说清楚不同涂层和刃型分别适配什么材料,能否提供与你的主轴夹头精确匹配的柄径规格,以及是否愿意让你用实际材料做试切验证。