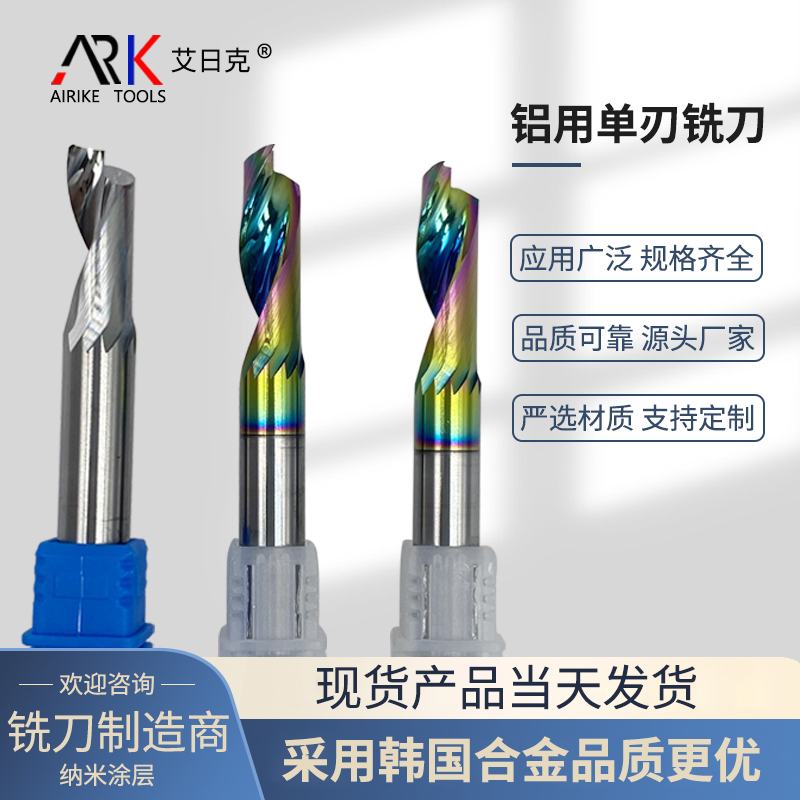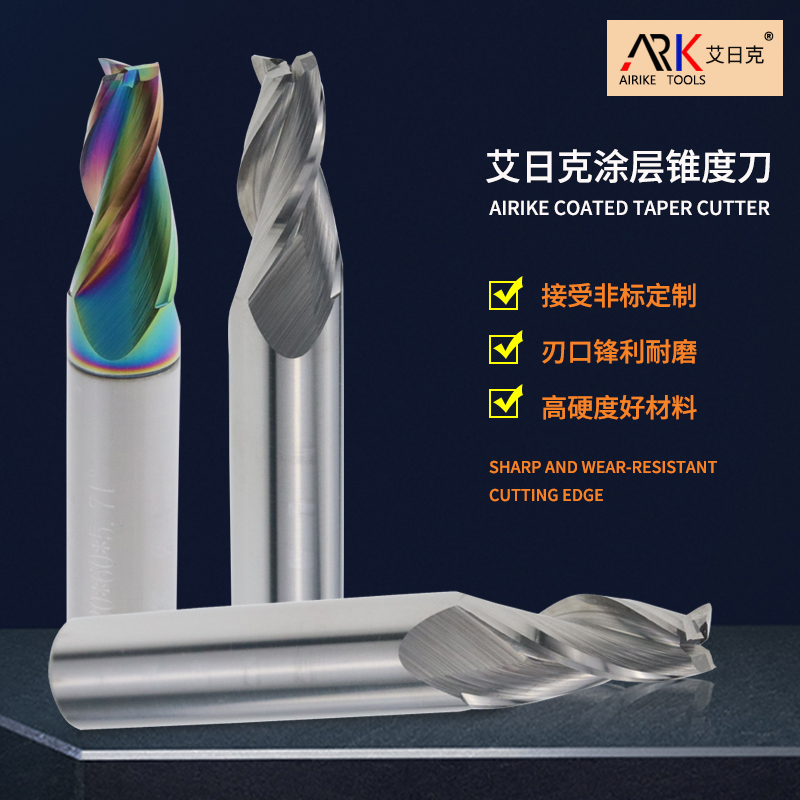
碳纤维增强树脂基复合材料(CFRP)具有高强度、高模量、低导热和各向异性等特点,铣削时纤维对刃口的磨蚀非常强,树脂又容易受热软化、粘刀或产生毛刺。因此,碳纤维铣刀涂层的核心要求通常是:高硬度抗磨蚀、低摩擦减粘刀、良好刃口锋利度、足够涂层附着力。目前常用涂层工艺主要包括CVD金刚石涂层、PVD类金刚石涂层、多层复合金刚石涂层、纳米晶金刚石涂层、PVD硬质涂层和软/硬复合涂层等。接下来,众业达精工科技小编就来具体介绍下。
碳纤维铣刀有以下常用的涂层工艺:
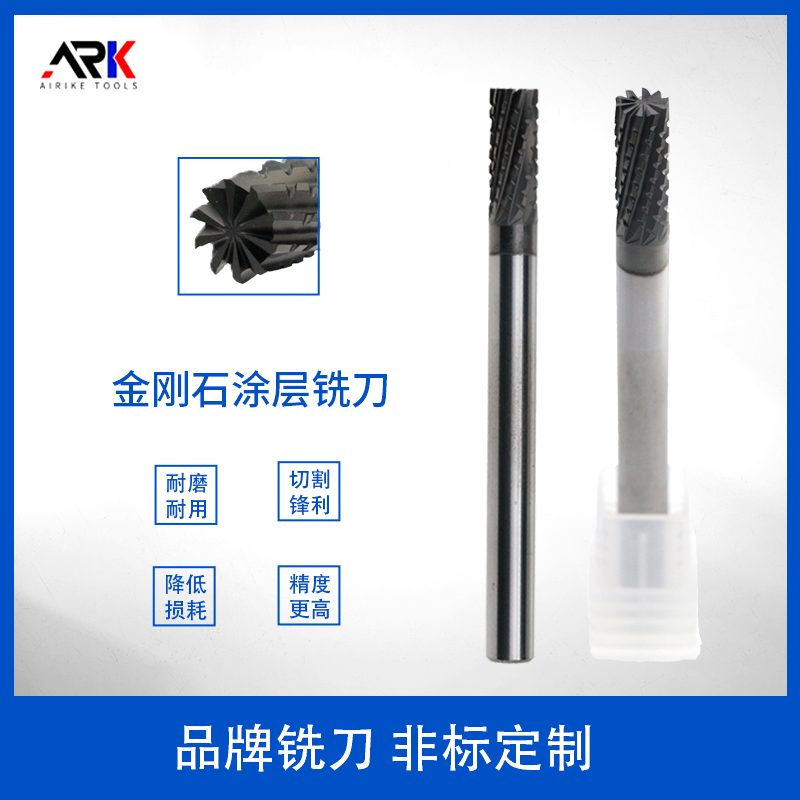
1、CVD金刚石涂层是目前碳纤维铣削中应用广泛的高耐磨涂层之一。它通过化学气相沉积在硬质合金基体表面生长金刚石晶粒,硬度极高、耐磨性好,能明显降低碳纤维对刃口的磨粒磨损。其优势在于寿命长、适合高速铣削和干式/微量润滑加工,常用于CFRP、石墨、玻璃纤维和高硅铝合金等难加工材料。但CVD金刚石涂层沉积温度较高,涂层较厚时容易使刃口变钝,可能增加毛刺和分层风险,因此需要配合刃口钝化、后处理或优化刃形设计。
2、PVD类金刚石涂层(DLC/ta-C)更侧重低摩擦和防粘刀。DLC涂层摩擦系数低、表面光滑,能减少树脂粘附和切削热积累,适合对表面质量要求较高的精加工或半精加工。相比CVD金刚石,DLC涂层通常更薄,对刃口锋利度影响较小。但它的硬度一般低于CVD金刚石,在纤维含量高、磨蚀强的CFRP连续铣削中,耐磨寿命可能不如金刚石涂层,且对基体附着力和工艺匹配要求较高。
3、多层复合金刚石涂层通过交替沉积不同晶粒尺寸或不同结构的金刚石层,来平衡耐磨性与附着力。单一厚金刚石层虽然耐磨,但容易因内应力或冲击载荷发生剥落;多层结构可以缓解应力集中,提高涂层抗剥落能力。这类涂层在CFRP、GFRP和石墨加工中表现较好,适合要求长寿命、高稳定性和较高表面质量的铣削场景。
4、纳米晶金刚石涂层是近年来在碳纤维和复合材料加工中受关注的改进型金刚石涂层。它的晶粒更细,表面更光滑,刃口钝化程度相对较低,有利于降低切削力和改善加工表面质量。相比粗晶金刚石涂层,纳米晶金刚石涂层通常更不容易引起严重毛刺,同时仍能保持较高的耐磨性,因此在精密铣削、轮廓铣削和薄壁CFRP件加工中具有优势。
5、PVD硬质涂层在碳纤维铣削中多用于中低磨蚀工况、短寿命刀具或与其他涂层复合使用。TiAlN、AlCrN具有较好的高温抗氧化性和硬度,适合高速切削;CrN则抗粘结性较好,能减少树脂或金属叠层材料粘刀。但单独使用PVD氮化物涂层加工高纤维含量CFRP时,耐磨性通常不如金刚石涂层,更适合负荷不高、成本敏感或加工对象为CFRP与金属叠层板的场景。
6、软/硬复合涂层是一种兼顾减摩与耐磨的思路。例如在硬质涂层基础上复合低摩擦固体润滑层,可以同时降低切削力、切削温度和前刀面粘结。这类涂层在干式切削CFRP时有一定优势,但目前更多处于研究或特定应用验证阶段,成熟度和供应商选择面不如CVD金刚石涂层广泛。
从选型角度看,碳纤维铣刀涂层可以按需求分层判断:追求长寿命和高耐磨时,优先关注CVD金刚石、多层金刚石或纳米晶金刚石涂层;追求低毛刺、低粘刀和较好表面质量时,可关注DLC、纳米晶金刚石或经过刃口后处理的金刚石涂层;加工负荷较低或需要兼顾成本时,可评估PVD硬质涂层或复合涂层方案。实际采购时,除了涂层名称,还应确认涂层厚度、晶粒结构、基体预处理、刃口锋利度、适用材料范围以及是否适合干式或微量润滑加工,这些都会直接影响CFRP铣削寿命和表面质量。