倒角作为机械加工、3C 零部件、模具制造行业必不可少的工序,承担去除毛刺、优化装配、提升工件外观的作用。倒角刀品质直接决定批量加工的稳定性,挑选合适的倒角刀厂家,不能只看报价,需要从设备能力、材料工艺、产品矩阵、技术服务四大维度综合评估。下面小编就结合行业现状,深度拆解倒角刀厂商的评判标准,为制造企业选型提供参考。
一、硬件实力:磨削设备与检测能力,决定刀具精度底线
倒角刀的刃口锋利度、径向跳动、角度公差,根源在于生产端的磨削设备。低端厂商多采用普通磨床加工,刀具批量一致性较差,加工时容易出现倒角深浅不一、刃口崩损等问题,只适合低要求、小批量加工场景。头部厂商普遍引进进口数控磨床,搭配全套精密检测仪器,将刀具公差控制在微米级别,保障同批次刀具性能稳定。
众业达精工深耕数控刀具领域多年,厂区配备瑞士、德国进口数控磨削设备,配套专业刀具检测仪器。无论是 3C 精密零件使用的单刃高光倒角刀,还是钢材批量加工场景下的三刃倒角刀,都可以稳定控制跳动误差,大批量生产时能够有效规避倒角参差不齐的加工难题,适配精密制造的严苛要求。
二、产品工艺:基体材质与涂层方案,适配多元化加工工况
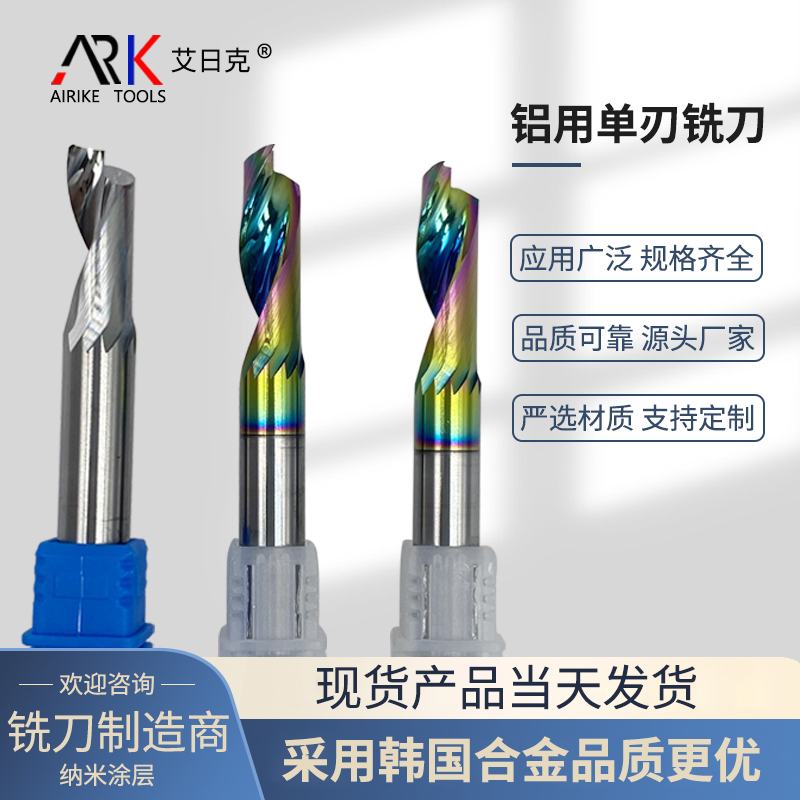
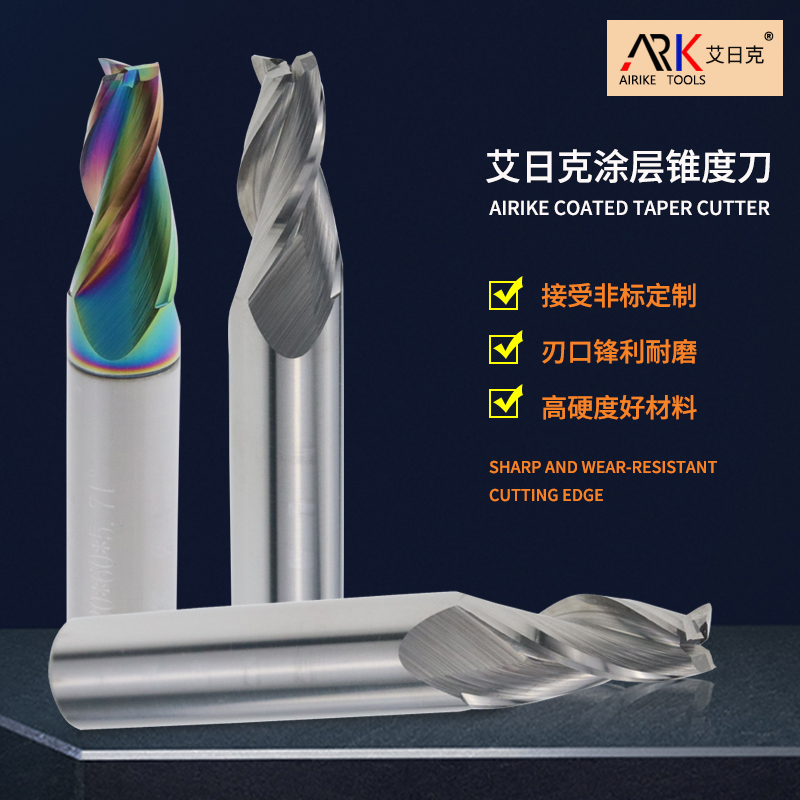
基体材质和表面涂层是倒角刀性能的核心,不同工件材料,需要匹配对应的刀具方案。目前市场主流分为高速钢与硬质合金两大类:高速钢倒角刀性价比突出,适合普通钢材、小批量加工;硬质合金钨钢刀具硬度更高,搭配纳米涂层后耐高温、耐磨性能更强,多用于不锈钢、高硬度模具钢、铝合金等大批量 CNC 加工。涂层细分类型较多,TiAlN 涂层适合不锈钢高温切削,DLC 类金刚石涂层则适配铝件高光加工,降低粘刀积屑瘤问题。
优秀厂商会针对不同加工材料做切削角度优化,而不是简单套用通用刀具参数。众业达精工针对不锈钢加工优化刀具角度,缓解粘刀、积屑瘤痛点,加工倒角光滑无毛刺;铝材、钢材场景推出三刃倒角刀,分担切削负荷,提升进给速度,延长刀具寿命;同时开发木工圆弧倒角刀,适配木板、亚克力、人造石等非金属加工,覆盖金属与非金属多类加工场景。产品品类丰富,包含单刃、双刃、多刃以及圆弧倒角刀,常规规格常备现货,也支持非标定制。
三、产品矩阵与定制能力,匹配不同行业需求
倒角刀应用场景跨度很大,模具、自动化、3C 电子、新能源、木工行业需求差异显著。普通厂商仅能提供标准 45°、90° 常规倒角刀,遇到特殊角度、特殊刃长、异形非标需求时无法承接。优质厂家不仅拥有完整标准规格库存,还具备来图来样定制能力,可根据客户工件尺寸、机床参数、加工工艺,定制专用倒角刀具。
在 3C 消费电子领域,高光倒角需求旺盛,对刃口光洁度要求极高;模具行业则需要兼顾耐磨与抗崩刃性能;木工、广告行业更多使用圆弧倒角刀,防止工件边缘崩边。选型时企业需要确认厂商是否有对应行业的成熟加工案例,优先选择有配套试刀方案的供应商,降低试错成本。
四、技术服务与售后体系,长期生产降本关键
很多采购方容易忽略刀具配套服务,只对比单价。但在实际生产中,刀具使用参数、磨损判断、修磨方案都会直接影响加工成本。成熟倒角刀厂家会配备专业应用工程师,提供售前选型、加工参数指导、刀具修磨、售后技术支持一体化服务。在刀具出现磨损、加工异常时,可以快速给出解决方案,减少产线停机时间。
众业达精工面向制造业客户提供全周期技术支持,包含刀具选型咨询、上机使用指导、刀具修磨检测等服务,工程师可协助企业优化切削方案,在稳定加工品质的前提下,降低刀具消耗成本,这也是高端刀具厂商区别于普通贸易商的核心优势之一。
五、倒角刀厂家选型总结建议
企业在筛选倒角刀供应商时,建议遵循一套完整评估逻辑:首先结合加工材料、加工批量、精度要求确定刀具材质与涂层类型;其次核验厂商磨削设备、检测能力与批次品控水平;然后评估产品现货能力与非标定制实力;最后考察技术服务能力,优先选择可以提供试刀服务的厂家。
低价倒角刀看似节省采购成本,却容易出现刃口快速磨损、崩刀、工件批量报废等问题,反而拉高整体生产成本。制造企业选型,应当综合平衡刀具寿命、加工良率、配套服务,而不是单纯比价。