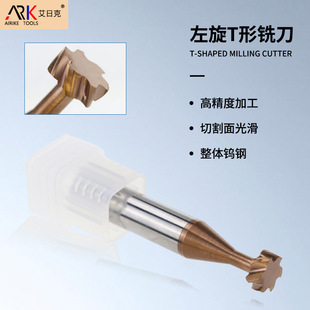
T型刀(又称T型槽铣刀)因其特殊的T形结构,主要用于加工T型槽、倒角及侧面铣削。由于其刀颈细长、悬伸长、刚性相对较差,且切削接触面积大,T型刀在加工过程中容易出现多种磨损形式。了解这些磨损形式及其成因,有助于及时判断刀具状态、优化切削参数,从而延长刀具寿命并保障加工质量,下面众业达精工科技小编就来为大家具体介绍下。
T型刀有以下常见的磨损形式:
1、后刀面磨损
这是T型刀最常见的正常磨损形式,表现为切削刃后刀面与工件已加工表面摩擦,在刃口附近形成一条均匀的磨损带。在低速切削时,主要由工件材料中的硬质点或加工硬化层对刀具的机械磨蚀引起;在高速切削时,高温导致的扩散磨损成为主导因素。后刀面磨损是可预测、可控的,通常作为判断刀具寿命的主要依据。当磨损带宽度超过0.3~0.5mm时,应及时换刀或重磨,否则会导致切削力增大、表面质量下降甚至引发崩刃。
2、前刀面磨损
前刀面磨损表现为切屑与前刀面接触区域出现月牙形凹坑,多发生在切削塑性材料且切削速度较高时。其成因是高温高压下切屑与前刀面发生化学亲和作用,导致刀具材料中的碳化钨分解并向切屑扩散,同时切屑中的元素也向刀具扩散,削弱了刀具表层结构。月牙洼磨损会削弱刃口强度,最终可能引发刃口崩裂或加速后刀面磨损。采用含氧化铝(Al₂O₃)涂层的刀具、降低切削速度、加强冷却润滑可有效缓解。
3、边界磨损
边界磨损特指在切削深度线位置(即主切削刃与工件待加工表面交界处)出现的局部深度沟槽磨损。T型刀在加工T型槽时,刃部与工件侧壁持续接触,若工件表面存在氧化皮、硬化层或材料硬度不均,极易在该位置产生应力集中,导致边界磨损加剧。这种磨损会迅速削弱刃口强度,是T型刀提前失效的常见原因之一。可通过调整切削深度、降低进给速度、选用韧性更好的刀具材质来改善。
4、积屑瘤
积屑瘤是工件材料在高温高压下黏结并冷焊到切削刃上的现象,外观呈 shiny(光亮)的金属堆积物。T型刀在加工铝合金、不锈钢等粘性较高的材料时,若切削速度偏低、冷却不足,极易形成积屑瘤。积屑瘤会改变刀具实际前角,导致切削力波动,最终脱落时还会带走刀具材料,造成刃口崩缺。提高切削速度、使用锋利刃口、采用PVD涂层或增加切削液流量可有效抑制。
5、崩刃与微崩
崩刃属于非正常破损,表现为切削刃局部出现不规则的小块断裂。T型刀因刀颈细长、刚性差,在断续切削、加工含硬质点材料或切削参数过激时,刃口承受交变冲击载荷,极易发生微崩甚至大面积崩刃。此外,机床主轴跳动过大、刀具装夹不牢、退刀路径不当也会加剧崩刃风险。选用不等齿距(错齿)设计的防震T型刀、缩短悬伸长度、规范进退刀路径是预防关键。
6、热裂纹
热裂纹表现为切削刃或前刀面上出现一系列平行于刃口的细密裂纹,形似梳齿。T型刀在铣削T型槽时属于典型的断续切削工况,刃口反复经历"切入—切出"的温度剧变,产生热疲劳应力,最终导致裂纹萌生与扩展。热裂纹会显著降低刃口强度,加速刀具失效。采用耐热性更好的涂层、优化切削参数减少热负荷、确保冷却液持续稳定供应,可有效延缓热裂纹的产生。
7、塑性变形
塑性变形表现为切削刃在高温高压下发生向内凹陷或向下塌陷的永久变形,刃口失去锋利度。T型刀在加工高硬度材料或切削参数严重超限时,刃口承受的压力超过其高温屈服强度,就会发生塑性流动。这种磨损不可逆,一旦发生必须立即换刀。选用高硬度、高红硬性的刀具材质,严格控制切削速度和进给量,是避免塑性变形的根本措施。
综上所述,T型刀的磨损形式多种多样,既有可预测的正常磨损,也有突发性的非正常破损。在实际加工中,应通过观察磨损形态快速判断失效原因,并针对性地优化刀具选型、切削参数、冷却方式和装夹工艺,才能最大限度地发挥T型刀的性能,实现高效、稳定的T型槽加工。